
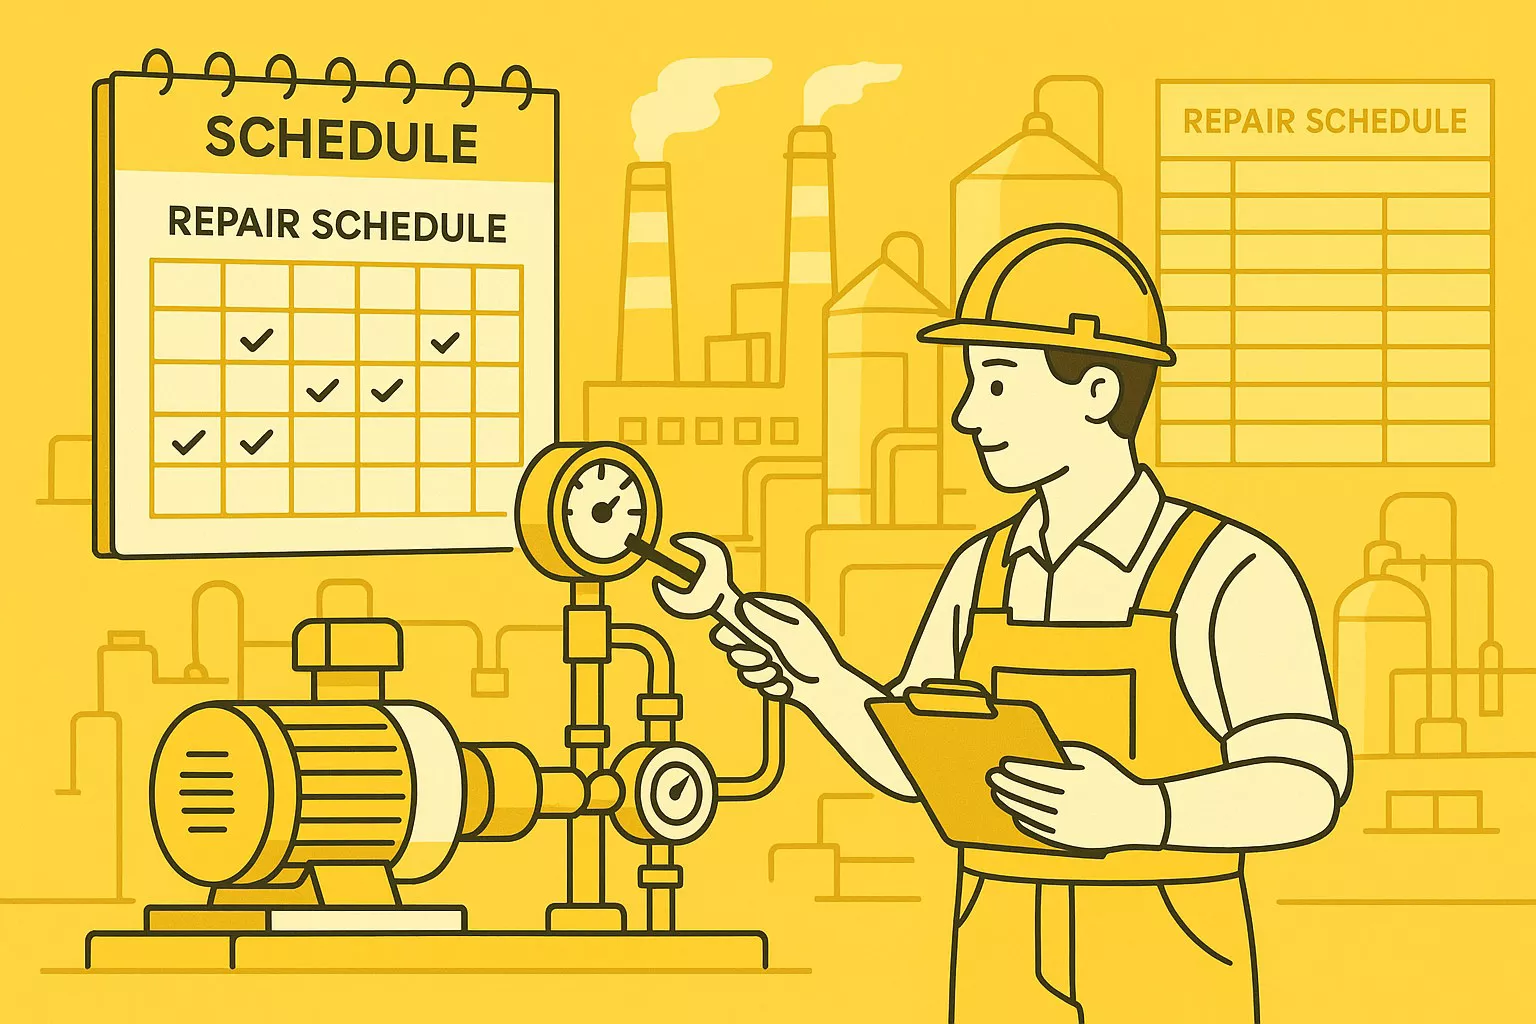
Система ремонта на предприятии — это набор правил, по которым решают, когда и в каком объёме обслуживать оборудование: по календарю, по результатам диагностики или только после поломки. Универсальной схемы нет: на практике каждую машину относят к группе по важности и для каждой группы выбирают свою стратегию. Ниже разобраны основные подходы, от классического ППР до RCM и TPM, и показано, как собрать из них рабочую систему.
Из чего состоит любая система ТОиР
Какой бы подход ни выбрало предприятие, в нём есть одни и те же элементы. Без них даже самая современная методика превращается в бумажную.
- Реестр оборудования. Перечень всех единиц с инвентарными номерами, местом установки, паспортными данными и наработкой.
- Виды воздействий. Техническое обслуживание (осмотр, смазка, подтяжка, регулировка), текущий ремонт (замена быстроизнашивающихся деталей), средний и капитальный ремонт (разборка, восстановление или замена базовых узлов).
- Нормативы. Межремонтные интервалы, трудоёмкость, перечни работ, нормы запасных частей. Берутся из документации изготовителя и отраслевых положений, а потом уточняются по своей статистике.
- Планы и учёт. Годовой и месячный графики, журналы ремонтов, паспорта и формуляры, акты расследования отказов.
- Обеспечение. Персонал нужной квалификации, инструмент, диагностические приборы и склад ЗИП.
Удобно вести всё это в одной системе учёта, а не в разрозненных таблицах. Тогда видно, сколько стоит обслуживание каждой единицы и какие из них ломаются чаще остальных. Типовые операции хорошо оформлять технологическими картами — пример такого документа есть в нашей статье про технологическую карту заправки систем кондиционирования.
Планово-предупредительный ремонт (ППР)
Самая распространённая в России схема, унаследованная от советской системы. Оборудование останавливают на обслуживание и ремонт через заранее заданные интервалы — по календарю или по наработке в моточасах, — независимо от того, есть ли признаки износа.
Основа ППР — ремонтный цикл, то есть повторяющаяся последовательность ремонтов между двумя капитальными. Например, для насоса цикл может выглядеть так: капитальный, затем несколько текущих, средний, снова текущие и опять капитальный. Между ремонтами проводят плановое ТО. Из циклов всех единиц складывается годовой график ППР, на основании которого планируют людей, материалы и остановки производства.
Когда схема работает хорошо:
- много однотипного оборудования со стабильным режимом работы;
- износ хорошо предсказуем и связан с наработкой (уплотнения, фильтры, ремни, щётки);
- есть требования надзора или изготовителя проводить работы в определённые сроки — например, освидетельствование сосудов и подъёмных сооружений.
Слабое место ППР — лишняя работа. Исправный агрегат вскрывают, потому что подошёл срок, а после сборки риск отказа иногда даже растёт: неправильно затянутые соединения, сбитая центровка, попавшая внутрь грязь. Кроме того, внезапные отказы между плановыми ремонтами никуда не деваются, ведь график не видит реального состояния узлов.
Ремонт по техническому состоянию
Здесь решение о вмешательстве принимают по результатам контроля. Пока параметры в норме, машина работает. Когда показатели приближаются к предельным значениям, ремонт планируют заранее, не дожидаясь отказа.
Ключевое — правильно выбрать метод диагностики под конкретный вид износа:
| Метод | Что выявляет | Где применяют |
|---|---|---|
| Вибродиагностика | износ подшипников, дисбаланс, расцентровку, ослабление креплений | насосы, вентиляторы, компрессоры, редукторы, электродвигатели |
| Термография | перегрев контактов, подшипников, муфт, утечки тепла | электрощиты, кабельные соединения, теплообменники |
| Анализ масла | продукты износа, воду, загрязнение, старение смазки | редукторы, гидросистемы, двигатели, трансформаторы |
| Ультразвуковая толщинометрия | утонение стенок от коррозии и эрозии | трубопроводы, сосуды, резервуары |
| Контроль электрических параметров | дефекты обмоток, ротора, питающей сети | асинхронные двигатели, приводы |
| Параметры процесса | падение напора, рост температуры, повышенный расход энергии | любое технологическое оборудование |
Для вибрации есть общепринятые нормы по ГОСТ ISO 10816 и более новой серии стандартов ISO 20816, но надёжнее всего работают собственные тренды: важен не столько абсолютный уровень, сколько его рост от замера к замеру.
Минусы подхода — расходы на приборы, обучение специалистов и регулярные обходы. Окупается он там, где простой дорог, а сам агрегат сложен и дорог в ремонте.
Эксплуатация до отказа
Иногда разумнее вообще не обслуживать оборудование профилактически, а менять или ремонтировать его после выхода из строя. Это не небрежность, а осознанное решение, если выполнены условия:
- отказ не создаёт угрозы людям, окружающей среде и не останавливает основной процесс;
- есть резерв или быстрая замена со склада;
- ремонт после поломки обходится не дороже профилактики.
Типичные примеры — светильники, бытовые вентиляторы, мелкий ручной электроинструмент, резервные насосы малой мощности с горячим резервом. Если же такую стратегию применяют к ответственному оборудованию просто потому, что не хватает людей, — это прямой путь к авариям и срочным закупкам по завышенной цене.
Методики управления: RCM, RBM, TPM и проактивный подход
Перечисленные выше стратегии отвечают на вопрос «когда ремонтировать». Следующие подходы скорее отвечают на вопрос, как выбрать стратегию и как организовать людей.
RCM — обслуживание, ориентированное на надёжность
Методика пришла из авиации. Для каждой системы разбирают её функции, возможные виды отказов, их причины и последствия (анализ FMEA). По результатам для каждого вида отказа подбирают наиболее выгодную задачу: плановую замену, контроль состояния, периодическую проверку скрытой функции или работу до отказа. Получается обоснованная программа обслуживания вместо копирования инструкций изготовителя. Минус — трудоёмкость анализа, поэтому начинают с самого критичного оборудования.
RBM — обслуживание по риску
Риск оценивают как произведение вероятности отказа на тяжесть его последствий. Ресурсы направляют туда, где риск выше. Например, насос с умеренной вероятностью отказа, но перекачивающий горючую среду, получит больше внимания, чем более капризный агрегат на вспомогательной линии. Подход широко используют в нефтегазе и химии, в том числе для планирования диагностики трубопроводов и сосудов.
TPM — всеобщее обслуживание оборудования
Японская система, в которой за состояние машин отвечают не только ремонтники, но и операторы. Операторы ежедневно чистят, смазывают, подтягивают, замечают утечки и шумы, а ремонтная служба занимается сложными работами и улучшениями. Эффективность измеряют показателем OEE — произведением доступности, производительности и доли годной продукции. TPM требует перестройки культуры, обучения и поддержки руководства, без этого он сводится к плакатам.
Проактивный подход
Цель — устранить причину, а не последствия. Каждый повторяющийся отказ расследуют, ищут корневую причину с помощью методов «5 почему» или диаграммы Исикавы и меняют то, что к нему приводит: конструкцию узла, материал, режим работы, порядок монтажа, обучение персонала. Хорошо дополняет любую из стратегий.
Сравнение стратегий
| Стратегия | Когда ремонтируют | Что нужно | Где уместна |
|---|---|---|---|
| ППР | по календарю или наработке | нормативы, график, склад ЗИП | однотипное оборудование с предсказуемым износом, надзорные требования |
| По состоянию | при приближении параметров к предельным | приборы, обученные диагносты, учёт трендов | дорогие и критичные агрегаты |
| До отказа | после поломки | резерв или запас на складе | дешёвое некритичное оборудование |
| RCM / RBM | по программе, обоснованной анализом | статистика отказов, команда для анализа | сложные объекты с высокой ценой отказа |
| TPM | ежедневный уход плюс плановые работы | вовлечение операторов, обучение | серийное производство, линии |
Как выстроить систему на своём предприятии
- Наведите порядок в реестре. Каждая единица должна иметь паспорт, место установки и историю ремонтов.
- Разделите оборудование по критичности. Простая схема: A — отказ останавливает производство или опасен; B — снижает выпуск или есть резерв; C — второстепенное.
- Назначьте стратегию группам. Для A — контроль состояния плюс обязательные плановые работы, для B — ППР с элементами диагностики, для C — эксплуатация до отказа.
- Определите запас ЗИП. Для критичных агрегатов держите детали с долгим сроком поставки, особенно импортные.
- Ведите учёт отказов. Дата, наработка, причина, принятые меры. Через год статистика покажет, где интервалы завышены, а где занижены.
- Расследуйте повторяющиеся отказы. Три одинаковые поломки одного узла — повод искать корневую причину, а не заказывать четвёртый комплект.
- Пересматривайте программу. Раз в год сравнивайте затраты на обслуживание и потери от простоев по каждой группе.
Частые ошибки
- Формальный график ППР, который годами не выполняется, но продолжает отчитываться «по плану».
- Покупка диагностических приборов без людей, которые умеют интерпретировать результаты.
- Работа до отказа для критичного оборудования без резерва.
- Слепое копирование интервалов изготовителя без учёта реальных условий: запылённости, агрессивной среды, режима пусков.
- Замена отказавших деталей без выяснения причины — отказ повторяется.
- Отсутствие учёта: без истории ремонтов невозможно оценить, работает ли выбранная стратегия.
Читай также
 Обозначения на обоях: расшифровка значков, букв и цифр на этикетке
 Чем и как покрасить стены в ванной: краски, подготовка, порядок работ
 Жидкий камень: что это такое и как его использовать в интерьере
 Подвесные светильники в интерьере: как выбрать и где повесить
 Как сделать комнату уютной: 15 приёмов без ремонта
 Ремонт прихожей до и после: 10 реальных примеров с фото
Добавить комментарий